Uncompromising
Quality Standards
Rigorous quality management at every stage, backed by internationally recognised certifications and regulatory compliance.
Regulatory Certifications
Our certifications reflect our unwavering commitment to quality, safety, and regulatory excellence.
Good Manufacturing Practice (GMP)
Our facility operates under strict GMP guidelines, ensuring every product is consistently manufactured to quality standards appropriate for its intended use.
ISO 13485 Certification
Internationally recognised quality management system for medical device manufacturing, demonstrating our commitment to regulatory compliance and product safety.
TGA Compliance
Full compliance with the Therapeutic Goods Administration requirements, ensuring all products meet Australian regulatory standards for safety and efficacy.
Batch Documentation
Comprehensive batch records and documentation for full traceability from raw materials through to finished product delivery.
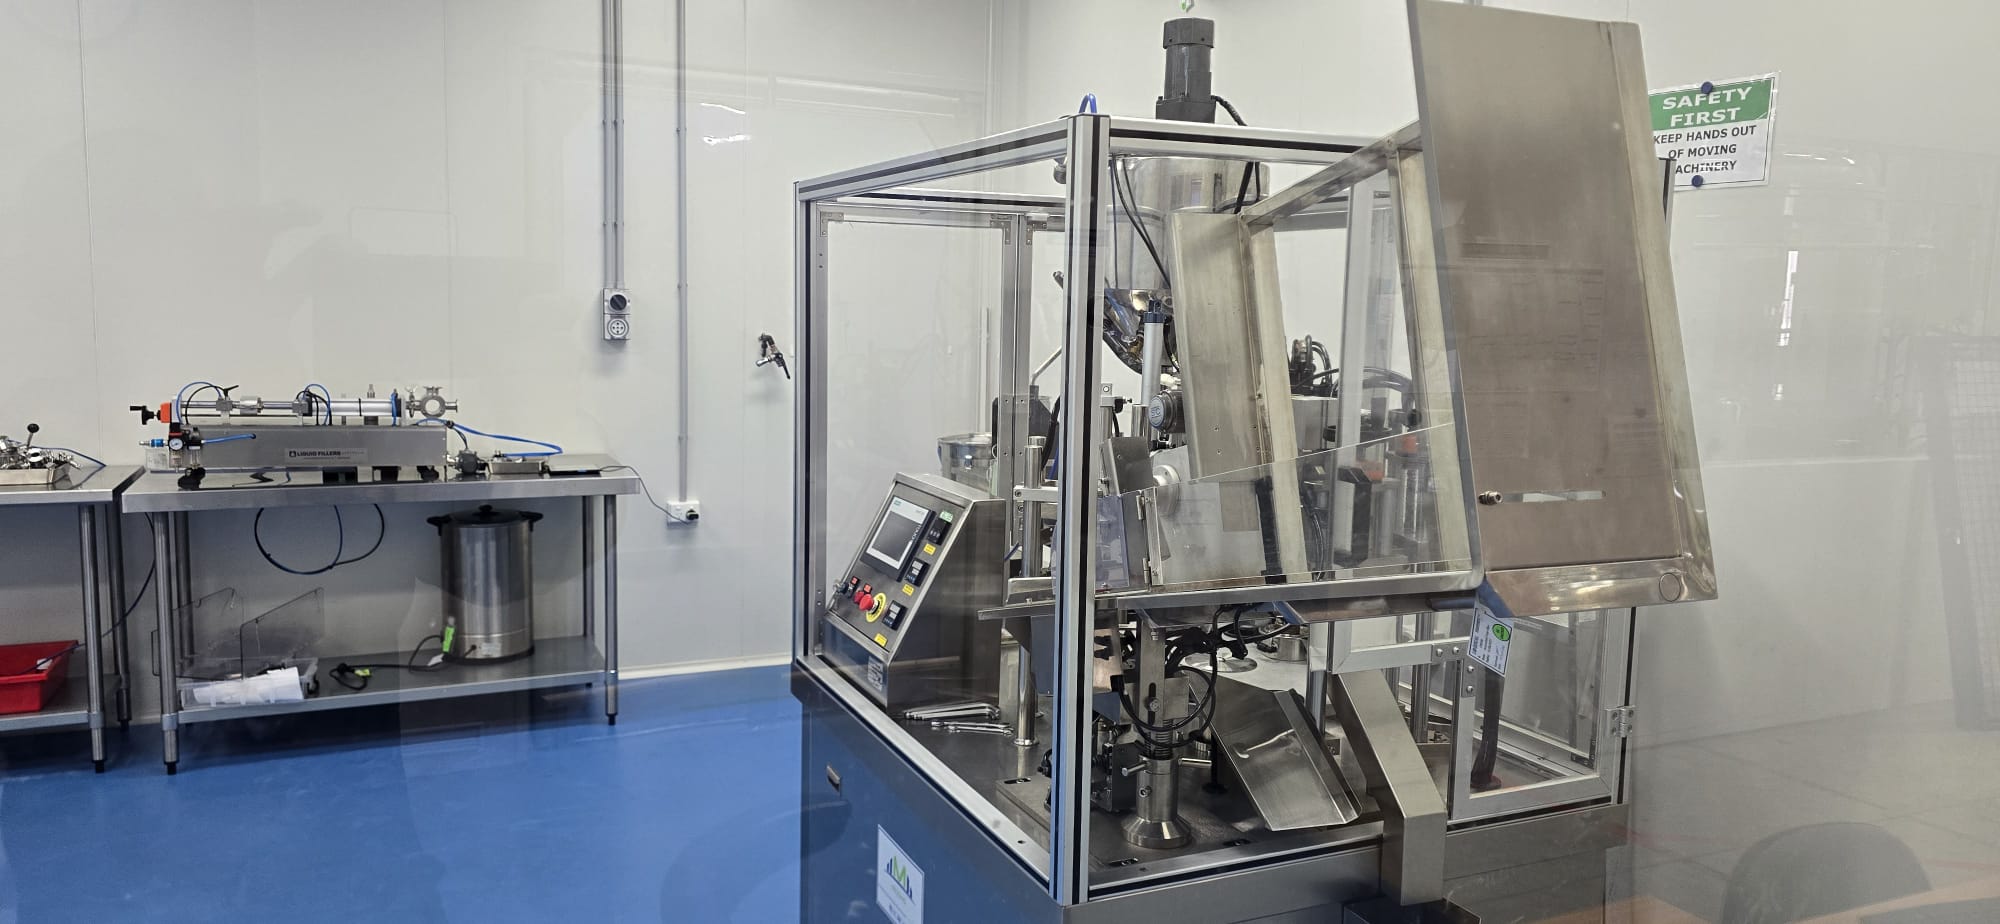
Quality at Every Stage
Raw Material Testing
Every incoming material is tested and verified against specifications before entering production.
In-Process Controls
Continuous monitoring and testing throughout the manufacturing process to ensure product consistency.
Finished Product Testing
Comprehensive analytical and microbiological testing of all finished products before release.
Stability Programs
Ongoing stability testing programs to verify product shelf life and quality over time.
Cleanroom Manufacturing
Our state-of-the-art cleanroom facilities enable the production of sterile and sensitive products under controlled conditions.
ISO Class 7 & 8 cleanrooms
HEPA filtered air systems
Positive pressure differentials
Environmental monitoring
Temperature & humidity control
Gowning & access protocols
Particle count monitoring
Regular validation cycles